
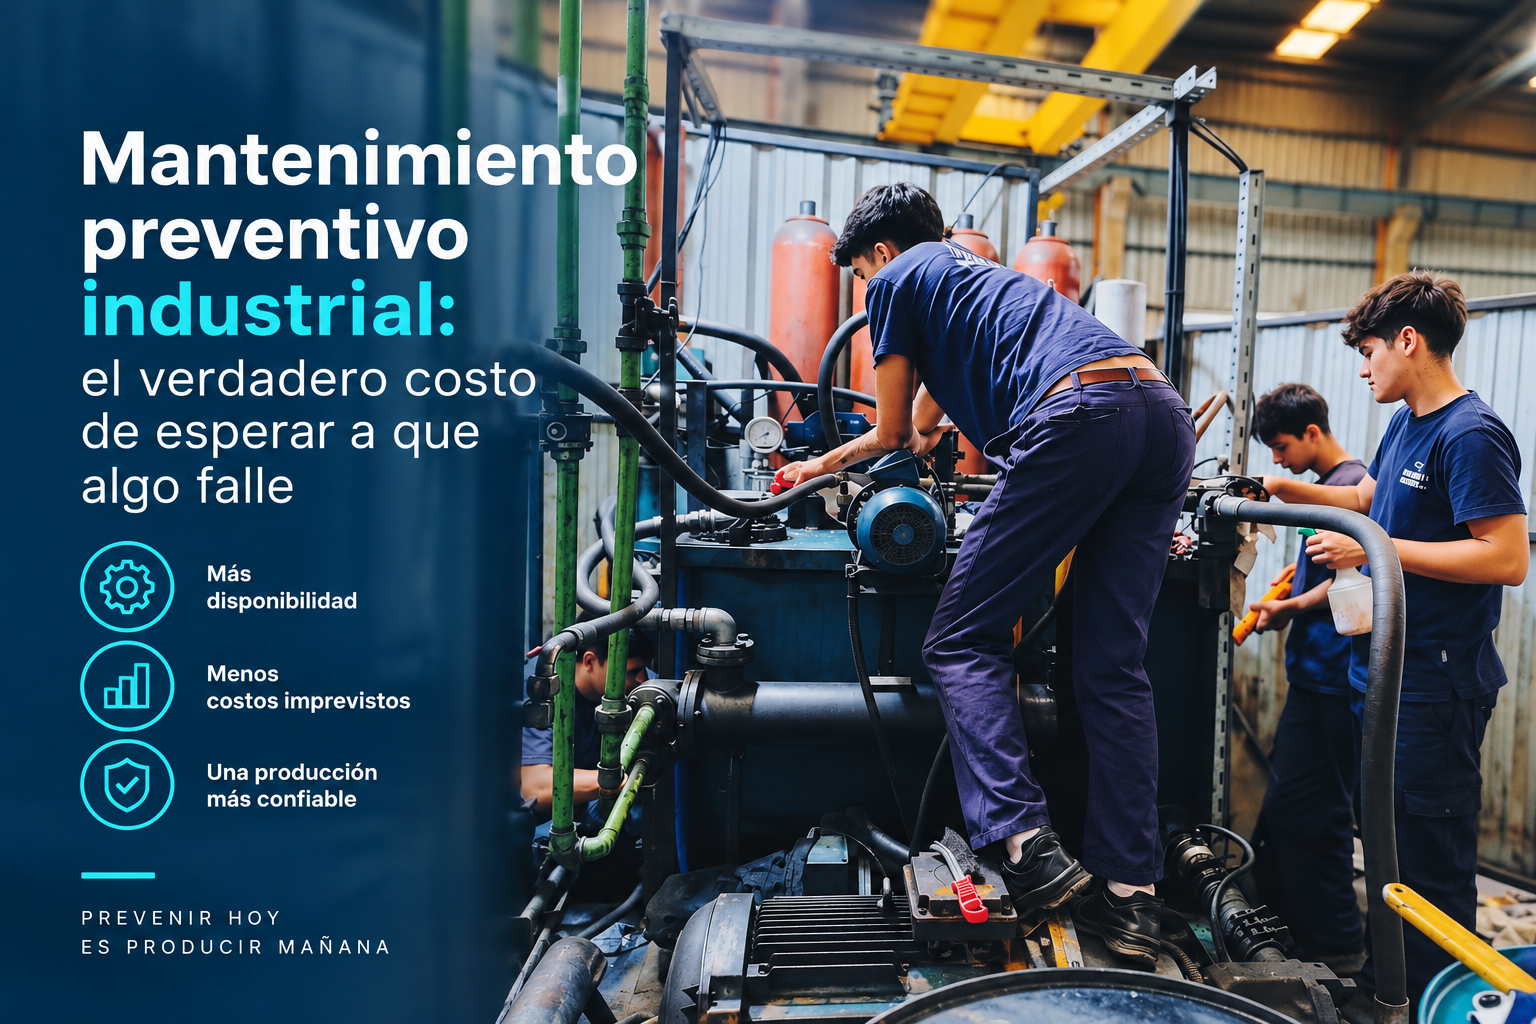
Mantenimiento preventivo industrial no significa intervenir una máquina antes de tiempo ni reemplazar componentes que todavía funcionan. Significa conocer los equipos, anticiparse a su desgaste y tomar decisiones antes de que una falla inesperada termine condicionando la producción.
En cualquier planta industrial, una máquina puede detenerse. Una manguera puede dañarse, un cilindro hidráulico puede comenzar a perder rendimiento, un componente neumático puede presentar una fuga o una instalación puede dejar de trabajar dentro de sus parámetros normales.
La pregunta no es solamente si algo puede fallar, sino qué impacto tendrá esa falla cuando ocurra.
Muchas veces, postergar una intervención parece una forma de reducir costos. Mientras el equipo siga funcionando, la decisión de esperar puede resultar lógica. Sin embargo, cuando se consideran las horas improductivas, las reparaciones de urgencia, los repuestos, la reorganización del personal y los posibles incumplimientos de producción, el costo real puede ser muy diferente.
Por eso, comparar mantenimiento preventivo y correctivo exige mirar mucho más allá del valor de una reparación.
¿Qué diferencia existe entre mantenimiento preventivo y correctivo?
El mantenimiento correctivo actúa después de que aparece una falla. El equipo deja de funcionar correctamente y es necesario intervenir para recuperar su condición operativa.
En determinadas situaciones, esta estrategia puede ser válida. No todos los componentes justifican el mismo nivel de seguimiento. Si un elemento es económico, fácil de reemplazar y su falla no afecta la producción, puede resultar razonable trabajar de esta manera.
El problema aparece cuando la misma lógica se aplica a equipos críticos.
El mantenimiento preventivo, en cambio, busca intervenir de manera planificada antes de que ocurra una falla significativa. Para ello se consideran variables como horas de funcionamiento, ciclos, condiciones de trabajo, historial del equipo, inspecciones y recomendaciones técnicas.
La diferencia fundamental podría resumirse así:
El correctivo responde a un problema. El preventivo busca evitar que ese problema se transforme en una parada inesperada.
Mantenimiento preventivo industrial: ¿gasto o inversión?
Esta es una de las preguntas más importantes para cualquier responsable de mantenimiento o producción.
Una intervención programada tiene un costo visible: horas técnicas, repuestos, insumos y, eventualmente, una detención planificada.
Por eso puede aparecer la tentación de postergarla.
“Todavía funciona.”
“Esperemos un poco más.”
“Lo revisamos en la próxima parada.”
Son decisiones comprensibles. Sin embargo, el análisis cambia cuando incorporamos el costo de no intervenir.
Una falla inesperada puede implicar:
- Horas de producción perdidas.
- Personal detenido o reasignado.
- Reparaciones urgentes.
- Compra de repuestos sin planificación.
- Daños sobre otros componentes.
- Problemas de calidad.
- Retrasos en entregas.
- Horas extras para recuperar producción.
- Menor disponibilidad del equipo.
Entonces, la pregunta deja de ser “¿cuánto cuesta hacer mantenimiento?” y pasa a ser “¿cuánto nos puede costar no hacerlo?”
Ese cambio de perspectiva es fundamental.
El costo oculto de una máquina detenida
Imaginemos una línea productiva que depende de un cilindro hidráulico.
El componente comienza a mostrar una pequeña pérdida. La máquina todavía funciona y aparentemente no existe una razón urgente para detenerla.
Se decide continuar.
Con el paso del tiempo, la pérdida aumenta. El cilindro pierde eficiencia y finalmente ocurre una falla que obliga a detener el proceso.
En ese momento, el costo ya no está limitado a reparar el cilindro.
También hay que considerar cuánto produce esa máquina por hora, cuántas personas dependen de ella, qué otros procesos quedaron detenidos y cuánto tiempo llevará conseguir repuestos, reparar, instalar y volver a poner el equipo en marcha.
Una falla relativamente sencilla puede generar consecuencias mucho mayores.
Por eso, el precio del componente que falla rara vez representa el costo total de la falla.
¿Cuándo conviene realizar mantenimiento preventivo?
No existe una frecuencia universal aplicable a todos los equipos industriales.
La estrategia debe considerar la criticidad de cada activo y las condiciones reales de operación.
Algunas preguntas ayudan a establecer prioridades:
¿Qué ocurre si este equipo se detiene?
¿Existe otro equipo que pueda reemplazarlo?
¿Cuánto tiempo llevaría repararlo?
¿Tenemos disponibles los repuestos necesarios?
¿Su falla puede dañar otros componentes?
¿Existen señales que permitan anticipar el problema?
Cuanto mayor sea el impacto de una parada, mayor debería ser la atención destinada a prevenirla.
Mantenimiento preventivo industrial y continuidad productiva
Una buena estrategia de mantenimiento preventivo industrial no busca únicamente disminuir reparaciones. Su verdadero objetivo es aumentar la previsibilidad.
Una parada planificada permite organizar recursos, disponer de repuestos y coordinar la intervención con producción.
Una parada inesperada hace exactamente lo contrario.
Obliga a reaccionar.
Y trabajar permanentemente reaccionando ante urgencias puede generar un círculo difícil de romper: las fallas consumen recursos, las urgencias postergan tareas preventivas y esa falta de prevención genera nuevas fallas.
Planificar ayuda a salir de esa dinámica.
No todo mantenimiento debe realizarse de la misma manera
Una estrategia eficiente tampoco consiste en realizar mantenimiento preventivo sobre absolutamente todo.
La clave está en clasificar los equipos según su criticidad.
Por ejemplo, podemos pensar en tres niveles:
Alta criticidad: equipos cuya falla puede detener una línea, comprometer la seguridad o generar importantes pérdidas productivas.
Criticidad media: componentes que afectan parcialmente el proceso o cuentan con alternativas temporales.
Baja criticidad: elementos cuya falla tiene un impacto limitado y pueden reemplazarse rápidamente.
Esta clasificación permite asignar recursos donde realmente generan valor.
Incluso dentro de una misma instalación pueden convivir estrategias preventivas, correctivas y, cuando las condiciones lo permiten, predictivas.
Lo importante es que esa decisión sea consciente y esté basada en información.
Las señales que una planta no debería ignorar
Los equipos suelen dar indicios antes de una falla importante.
No siempre son evidentes, pero aprender a reconocerlos puede marcar una gran diferencia.
Algunas señales frecuentes son:
- Fugas hidráulicas o neumáticas.
- Ruidos diferentes a los habituales.
- Vibraciones.
- Aumento de temperatura.
- Pérdidas de presión.
- Movimientos irregulares.
- Mayor consumo energético.
- Desgaste visible.
- Incremento en la frecuencia de pequeñas reparaciones.
- Cambios en los tiempos de ciclo.
Registrar estas anomalías permite construir un historial y detectar patrones.
Cuando mantenimiento deja de depender únicamente de la memoria de las personas y comienza a apoyarse en registros, inspecciones y datos, las decisiones también mejoran.
Del mantenimiento preventivo al mantenimiento predictivo
La evolución natural de una estrategia de mantenimiento es pasar de intervenir solamente por calendario a incorporar información sobre el estado real de los equipos.
Aquí aparece el mantenimiento predictivo.
Sensores, medición de variables, automatización y análisis de datos permiten observar tendencias y detectar desviaciones antes de que se transformen en fallas.
Esto no significa que todas las industrias deban incorporar inmediatamente sistemas complejos.
Se puede comenzar de manera gradual.
Una inspección periódica correctamente documentada ya representa un avance. Luego pueden incorporarse mediciones específicas, sensores o sistemas de monitoreo sobre los activos más críticos.
La tecnología debe acompañar una estrategia, no reemplazarla.
El conocimiento técnico también reduce costos
Existe otro aspecto que muchas veces queda fuera de los cálculos: la experiencia de quienes trabajan todos los días con los equipos.
Operadores y técnicos suelen reconocer cambios en sonidos, movimientos o comportamiento antes de que una falla resulte evidente.
Escuchar esas señales y establecer canales para registrarlas puede aportar información muy valiosa.
Por eso, una cultura preventiva involucra a distintas áreas.
Mantenimiento aporta conocimiento técnico. Producción conoce el comportamiento cotidiano del proceso. Ingeniería puede evaluar modificaciones. Compras ayuda a planificar repuestos. Recursos Humanos puede acompañar la capacitación necesaria.
Prevenir es, en gran medida, trabajar de manera coordinada.
¿Cómo comenzar un plan de mantenimiento preventivo?
No siempre es necesario implementar un proyecto complejo desde el primer día.
Una planta puede comenzar con cinco pasos:
- Identificar los equipos críticos. Determinar cuáles tienen mayor impacto sobre la producción.
- Revisar el historial de fallas. Analizar qué problemas se repiten y cuáles generan mayores tiempos de parada.
- Definir inspecciones y tareas periódicas. Establecer qué revisar, cómo hacerlo y con qué frecuencia.
- Registrar las intervenciones. Documentar fallas, reparaciones, repuestos y observaciones.
- Evaluar los resultados. Revisar periódicamente si disminuyeron las urgencias y las paradas no planificadas.
Con el tiempo, esa información permite ajustar frecuencias y mejorar la estrategia.
Mantenimiento preventivo industrial: anticiparse también es producir
En una industria competitiva, producir más no siempre significa exigir más a las máquinas.
También significa lograr que estén disponibles cuando realmente se las necesita.
Una reparación de emergencia puede solucionar una falla. Una estrategia de mantenimiento bien diseñada busca algo más importante: reducir las probabilidades de que esa emergencia ocurra.
En INGENIERÍA MUÑOZ S.A., nuestra experiencia de más de 30 años en Automatización Industrial nos permite abordar el mantenimiento desde una mirada integral: relevamiento técnico, diagnóstico, reparación, fabricación, instalación y mantenimiento de sistemas y componentes industriales.
Trabajamos sobre áreas como hidráulica, neumática, líneas de aire comprimido y lubricación centralizada, entendiendo que cada una forma parte de un sistema productivo donde confiabilidad y continuidad están directamente relacionadas.
Porque muchas veces la reparación más costosa no es la que requiere el repuesto más caro, sino la que llega en el peor momento.
Si en tu planta existen fallas recurrentes, intervenciones de emergencia o equipos cuya detención representa un riesgo para la producción, puede ser un buen momento para revisar la estrategia de mantenimiento.
Contactá a INGENIERÍA MUÑOZ S.A. para conocer nuestros servicios de relevamiento, mantenimiento y asistencia técnica industrial.
También te invitamos a visitar nuestro sitio web y seguir nuestras redes sociales para encontrar contenidos sobre mantenimiento, hidráulica, neumática, automatización y soluciones para mejorar la confiabilidad de los procesos industriales.
Preguntas frecuentes sobre mantenimiento preventivo industrial
¿Qué es el mantenimiento preventivo industrial?
Es una estrategia que contempla inspecciones e intervenciones planificadas para reducir la probabilidad de fallas inesperadas y mantener los equipos dentro de condiciones adecuadas de funcionamiento.
¿Cuál es la diferencia entre mantenimiento preventivo y correctivo?
El mantenimiento preventivo se realiza antes de que ocurra una falla significativa. El correctivo interviene después de que el problema ya se produjo, con el objetivo de recuperar el funcionamiento del equipo.
¿El mantenimiento preventivo reduce los costos de producción?
Puede reducir costos asociados a paradas inesperadas, reparaciones de emergencia y daños derivados de una falla. Su conveniencia depende de la criticidad del equipo, su historial y las consecuencias económicas de una detención.
¿Todos los equipos necesitan mantenimiento preventivo?
No necesariamente con la misma intensidad. Conviene clasificar los activos según su criticidad y definir la estrategia más adecuada para cada uno.
¿Cómo saber qué máquinas son críticas?
Una máquina puede considerarse crítica cuando su falla afecta significativamente la producción, la calidad, la seguridad o la continuidad de otros procesos y no existe una alternativa inmediata para reemplazar su función.
¿Cuál es el primer paso para implementar mantenimiento preventivo?
Identificar los equipos críticos y analizar su historial de fallas. A partir de esa información pueden definirse inspecciones, tareas, frecuencias, responsables y registros.
¿Qué diferencia existe entre mantenimiento preventivo y predictivo?
El preventivo programa intervenciones según criterios establecidos, como tiempo o ciclos de funcionamiento. El predictivo utiliza información sobre el estado del equipo para detectar tendencias y anticipar posibles fallas.